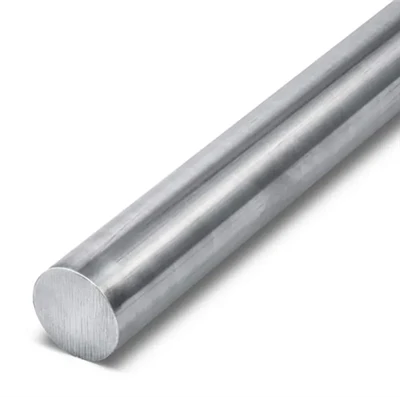
Q345R+316L Explosion-Verbundene rostfreie Platte
Eine Nachricht hinterlassen
Wenn Sie nach einer Spezialmetalllösung suchen, die hohen -Druckbelastungen und stark korrosiven Medien standhält und gleichzeitig die Materialbeschaffungskosten für Ihr Projekt deutlich senkt,Q345R+316L Explosion-Verbundene rostfreie Platteist eine außergewöhnliche Option, die es wert ist, in Betracht gezogen zu werden.
Was ist eine Q345R+316L-Edelstahlplatte?
Dieses Verbundmaterial nutztQ345Rals Basisschicht zur Aufnahme primärer struktureller Festigkeit, Druckbelastungen und Fertigungsanforderungen, kombiniert mit316Lals korrosionsbeständige Mantelschicht. Durch die Ausnutzung der hervorragenden Korrosionsbeständigkeit, die durch die chemische Zusammensetzung von 316L (ca. . 16–18 % Cr, 10–14 % Ni und 2–3 % Mo) entsteht, eignet es sich besonders für aggressive Umgebungen in der chemischen Verarbeitung, Erdöl, Pharmazeutik, Lagertanks, Druckbehälter, Wärmetauscher und Meerwasseraufbereitung. Im Vergleich zu massiven 316L-Platten trägt die plattierte Platte die 316L-Schicht nur auf der Seite auf, die in direktem Kontakt mit korrosiven Medien steht, und verwendet für die verbleibende Dicke das kostengünstigere Q345R. Dieser Ansatz reduziert den Verbrauch an hoch-Legierungsmaterialien erheblich und erfüllt gleichzeitig alle Designspezifikationen, wobei die Korrosionsbeständigkeit und die leicht-zu-reinigenden Oberflächeneigenschaften von Edelstahl erhalten bleiben.

Als führender globaler Stahllieferant bietet GNEE umfassende Lieferung und kundenspezifische Anpassung für Q345R+316L Explosion-verbundene rostfreie plattierte Bleche:
Abmessungsfähigkeiten: Die Dicke der Basisschicht (Q345R) reicht von 6 mm bis 120 mm und die Dicke der Mantelschicht (316L) reicht von 1,5 mm bis 10 mm, mit maximalen Breiten von bis zu 3.800 mm, um die Anforderungen an nahtlose oder reduzierte Schweißverbindungen für große Türme, Reaktoren und Wärmetauscher zu erfüllen.
Standards und Qualitätssicherung: Die Produkte entsprechen strikt den Spezifikationen NB/T 47002.1 (Klasse I/II) und ASTM A264 / ASME SA-264. Jede Platte wird vor dem Versand einer 100-prozentigen Ultraschallprüfung (UT-Prüfung bis Klasse 1/A), Zugprüfung und Biegeprüfung unterzogen, begleitet von Prüfberichten Dritter von zertifizierten Stellen wie SGS, BV oder TÜV.


Wenn Sie an einem bestimmten Design arbeiten, teilen Sie mir bitte die folgenden Informationen mit:
die erforderliche Dicke des Q345R-Substrats und der 316L-Ummantelung sowie die Betriebstemperatur und der Betriebsdruck des Behälters.
Ich kann gezieltere Hinweise zu Designstandards oder Schweißverfahren geben.
Q345R + 316L Explosion-Spezifikation für plattierte Platten
| Artikel | Unedles Metall | Verkleidungsmetall |
|---|---|---|
| Materialqualität | Q345R – Kessel- und Druckbehälterstahl | 316L – kohlenstoffarmer austenitischer Edelstahl |
| Anwendbarer Standard | GB/T 713 / Q345R | GB/T 3280 / ASTM A240 |
| Verkleidete Platte Standard | NB/T 47002.1 – Druckbehälter-plattierte Platte | ASTM A264 – Edelstahlplattierte Platte aus Chrom-Nickelstahl- |
| Bonding-Prozess | Explosionsverklebung | Explosionsverklebung |
| Bindungsart | Metallurgische Bindung | Metallurgische Bindung |
| Typische Anwendung | Druckbehälter, Lagertanks, Reaktoren, Kessel | Chemische, petrochemische, pharmazeutische und korrosionsbeständige Ausrüstung |
Chemische Zusammensetzung
| Material | C (%) | Si (%) | Mn (%) | P (%) | S (%) | Cr (%) | Ni (%) | Mo (%) |
|---|---|---|---|---|---|---|---|---|
| Q345R | Kleiner oder gleich 0,20 | 0.20–0.50 | 1.20–1.60 | Kleiner oder gleich 0,025 | Kleiner oder gleich 0,010 | - | - | - |
| 316L | Kleiner oder gleich 0,030 | Kleiner oder gleich 0,75 | Kleiner oder gleich 2,00 | Kleiner oder gleich 0,045 | Kleiner oder gleich 0,030 | 16.0–18.0 | 10.0–14.0 | 2.0–3.0 |
Hinweis: Die Werte der chemischen Zusammensetzung sollten anhand der geltenden Materialnorm und Kaufspezifikation für die tatsächliche Produktionscharge bestätigt werden.
Mechanische Eigenschaften
| Eigentum | Typischer/erforderlicher Wert | Testmethode |
|---|---|---|
| Zugfestigkeit (Rm) | Größer oder gleich 470 MPa* | ASTM A370 / GB/T 228.1 |
| Streckgrenze (ReL / Rp0,2) | Größer oder gleich 345 MPa* | ASTM A370 / GB/T 228.1 |
| Dehnung (A) | Größer oder gleich 20 %* | ASTM A370 / GB/T 228.1 |
| Scherfestigkeit der Bindung | Größer oder gleich 210 MPa** | ASTM A264 / GB/T 6396 |
| Biegetest | 180 Grad; Keine sichtbaren Risse im angegebenen Testbereich | ASTM A264 / GB/T 232 |
| Bindungsintegrität | Kontinuierliche metallurgische Bindung über den angegebenen Bereich | UT-/Schnittstelleninspektion |
Typische Anwendungen
Chemische Reaktoren, Lagertanks und Wärmetauscher
Druckbehälter in petrochemischen und pharmazeutischen Anlagen
Kondensatoren, Säulen und Rohrspulen
Schiffs- und Entsalzungsausrüstung


Inspektion und Prüfung
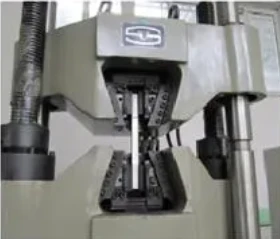
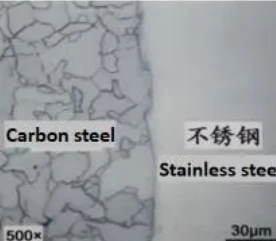
Jede Produktcharge wird einer 100-prozentigen Ultraschallprüfung (UT) unterzogen, um Ablösungen, Laminierung und interne Fehler zu erkennen. Außerdem wird eine Maßprüfung auf Gesamtdicke, Manteldicke, Breite, Länge und Ebenheit durchgeführt. Abhängig von den Projektanforderungen bietet GNEE auch Zugtests, 180-Grad-Biegetests, Bindungs-/Scherfestigkeitstests, chemische Zusammensetzungsanalysen und positive Materialidentifizierung (PMI) für die 316L-Verkleidungsschicht an. Für kundenspezifische Bestellungen stellen wir auf Kundenwunsch Inspektionsaufzeichnungen, Materialtestzertifikate (MTC / EN 10204 3.1 oder 3.2) und Inspektionsdienste Dritter von Agenturen wie SGS oder BV zur Verfügung, um vollständig rückverfolgbare Qualitätsdaten vom Rohmaterial bis zum endgültigen Versand sicherzustellen.

Standard-Exportverpackung
GNEE verpackt Q345R+316L explosion-verbundene rostfreie Platten entsprechend den Abmessungen, dem Gewicht, der Transportentfernung und den Anforderungen des Kunden an die Handhabung, um Verformungen, Stoßschäden, Feuchtigkeitseinwirkung und Oberflächenverunreinigungen während des See- oder Landtransports zu verhindern.
Auf jeder Platte sind deutlich die Chargennummer, die Materialqualität, die Abmessungen, die Ausrichtung der Verkleidung und die Bestelldetails angegeben. Bei Bedarf werden Schutzfolien oder Verpackungsmaterialien angebracht, um die korrosionsbeständige 316L-Oberfläche-zu schützen. Die Platten werden mithilfe von Trennvorrichtungen auf robusten Stahlpaletten oder verstärkten Holzkufen sicher gestapelt, komplett mit Eckenschutz, um Beschädigungen durch Handhabung zu vermeiden. Bei Exportsendungen werden die Produkte mit Stahlbändern umwickelt, mit feuchtigkeitsbeständigen Materialien umwickelt und gemäß den Ladespezifikationen in Containern verpackt.


FAQ
F: Was sind die Vorteile des Explosionsbondens im Vergleich zum Rollbonden?
A: Explosion bonding belongs to the category of cold processing, forming a wavy metallurgical bond at the interface. Its advantages include: 1. Higher bond strength; 2. Ability to process thick plates with large total thickness (e.g., base metal >50mm); 3. Fähigkeit, unterschiedliche Metalle mit großen Unterschieden in den physikalischen Eigenschaften zu verbinden.
F: Wie hoch ist die erforderliche Bindungsrate für plattierte Platten?
A: Gemäß den Standards NB/T 47002.1 oder ASTM A264 erfordern plattierte Platten für Druckbehälter in der Regel eine 100-prozentige Ultraschallprüfung (UT). Platten der Klasse I erfordern eine Bindungsrate von mindestens 99 %, während Platten der Klasse II mindestens 98 % erfordern. In bestimmten kritischen Bereichen (z. B. Dichtflächen oder Schweißschrägen) ist in der Regel eine 100-prozentige Verklebung ohne unverbundene Bereiche erforderlich.
F: Was ist der wichtigste Faktor, der beim Schweißen von Q345R+316L-plattierten Platten berücksichtigt werden muss?
A: Der wichtigste Aspekt ist die Verhinderung einer Kontamination des Edelstahls durch Kohlenstoffstahl (Kohlenstoffmigration). Die Schweißreihenfolge ist normalerweise: Grundmetall schweißen (Q345R) → Hintere -Fuge → Übergangsschicht schweißen (typischerweise unter Verwendung von Schweißzusätzen mit hohem Cr-Ni-Gehalt wie E309L) → Schließlich Schweißplattierung (316L, unter Verwendung von E316L). Das direkte Aufschmelzen der Mantelschicht mit unedlen Metallelektroden ist strengstens untersagt.
F: Welche Rolle spielt die Übergangsschicht?
A: Die Übergangsschicht gleicht den Unterschied in der chemischen Zusammensetzung zwischen dem Grundmetall (ferritisch) und der Mantelschicht (austenitisch) aus. Ohne eine Übergangsschicht würde Kohlenstoff aus dem Grundmetall die Legierungselemente der Plattierung verdünnen, wodurch die Plattierungsschweißnaht spröde wird und ihre Korrosionsbeständigkeit verliert.
F: Ist nach dem Schweißen plattierter Bleche eine Post-Wärmebehandlung (PWHT) erforderlich?
A: Wenn die Dicke des Grundmetalls Q345R den Standard erreicht, der eine Spannungsentlastung erfordert, ist eine Wärmebehandlung erforderlich. Allerdings ist Vorsicht geboten: Die Wärmebehandlungstemperaturen liegen typischerweise zwischen 580 und 620 Grad. Eine längere Verweilzeit in diesem Bereich kann zur Karbidausfällung oder zur Bildung der σ--Phase in 316L führen, was die Korrosionsbeständigkeit beeinträchtigt. Daher müssen die Heizrate und die Einweichzeit genau gesteuert werden.
F: Wie viel Geld kann durch die Verwendung plattierter Platten im Vergleich zu massiven 316L-Edelstahlplatten gespart werden?
A: Wenn die Gesamtdicke 12 mm-15 mm überschreitet, wird die Kosteneffizienz plattierter Platten deutlich. Je dicker die Platte ist, desto größer sind die Kosteneinsparungen. Die Materialkosten können in der Regel um 30–60 % gesenkt werden, während die chemischen Eigenschaften von Edelstahl und die strukturelle Festigkeit von Kohlenstoffstahl erhalten bleiben.