


Einführung in Flansche
Eine Nachricht hinterlassen
Einführung in Flansche
Flansche werden verwendet, wenn die Rohrleitungsverbindung demontiert werden muss. Diese werden hauptsächlich bei Geräten, Ventilen und Spezialitäten eingesetzt. In bestimmten Rohrleitungen, in denen die Wartung regelmäßig erfolgt, sind in bestimmten Abständen Ausbruchflansche vorgesehen. Eine Flanschverbindung besteht aus drei separaten und unabhängigen, aber miteinander verbundenen Komponenten; die Flansche, die Dichtungen und die Verschraubung. Bei der Auswahl und Anwendung all dieser Elemente sind besondere Kontrollen erforderlich, um eine dichte Verbindung zu erreichen.
Die Klassifizierung von Flanschen erfolgt auf verschiedene Arten wie folgt:
Basierend auf der Rohrbefestigung
Flansche können basierend auf der Art der Befestigung an der Rohrleitung wie folgt klassifiziert werden:
Aufsteckflansch –
Die Slip-On-Flansche werden durch zwei Kehlnähte sowohl innerhalb als auch außerhalb des Flansches befestigt. Die berechnete Festigkeit eines Slip-On-Flansches unter Innendruck liegt in der Größenordnung von zwei Dritteln der von Vorschweißflanschen, und ihre Lebensdauer unter Ermüdung beträgt etwa ein Drittel der letzteren. Normalerweise sind diese Flansche geschmiedet und mit einer Nabe versehen. Manchmal werden diese Flansche aus Platten hergestellt und sind nicht mit der Nabe versehen. Der Nachteil des Flansches besteht darin, dass eine Kombination aus Flansch und Winkel oder Flansch und T-Stück nicht möglich ist, da die genannten Fittings kein gerades Ende haben, das vollständig im Slip gleitet Am Flansch.

Muffenschweißflansch –
Die Muffenschweißflansche werden nur durch eine einzige Kehlnaht an der Außenseite befestigt und werden nicht für anspruchsvolle Anwendungen empfohlen. Diese werden nur für Leitungen mit kleinem Durchmesser verwendet. Ihre statische Festigkeit entspricht der von Slip-On-Flanschen, ihre Ermüdungsfestigkeit ist jedoch um 50 % höher als bei doppelt geschweißten Slip-On-Flanschen. Die Dicke des Verbindungsrohrs sollte für diese Art von Flanschen angegeben werden, um die richtige Bohrungsabmessung sicherzustellen. Bei Muffenschweißflanschen muss vor dem Schweißen ein Raum zwischen Flansch oder Anschlussstück und Rohr geschaffen werden. ASME B31.1 Vorbereitung zum Schweißen (E) Socket Weld Assembly sagt:Beim Zusammenbau der Verbindung vor dem Schweißen muss das Rohr bis zur maximalen Tiefe in die Muffe eingeführt und dann etwa 1/16 Zoll (1,6 mm) aus dem Kontakt zwischen Rohrende und Muffenschulter herausgezogen werden.Der Zweck des Bodenspiels bei einer Muffenschweißung besteht normalerweise darin, die Restspannung an der Schweißnahtwurzel zu reduzieren, die während der Erstarrung des Schweißguts auftreten könnte. Das Bild zeigt Ihnen das X-Maß für den Dehnungsspalt. Der Nachteil des Muffenschweißflansches ist der Spalt, der gemacht werden muss. Durch korrosive Produkte und vor allem in Edelstahlrohrsystemen kann der Riss zwischen Rohr und Flansch zu Korrosionsproblemen führen. Bei einigen Prozessen ist dieser Flansch auch nicht zulässig.

Schraubflansch –
Die Schraub- oder Gewindeflansche werden an Rohrleitungen verwendet, an denen kein Schweißen möglich ist. Für ein Rohrsystem mit dünner Wandstärke ist ein Gewindeflansch oder Fitting nicht geeignet, da das Schneiden von Gewinden an einem Rohr nicht möglich ist. Daher muss eine dickere Wandstärke gewählt werden. Im ASME B31.3 Piping Guide heißt es:
Wenn Stahlrohre mit Gewinde versehen sind und für den Dampfbetrieb über 250 psi oder für den Wasserbetrieb über 100 psi bei Wassertemperaturen über 220 Grad F verwendet werden, muss das Rohr nahtlos sein und eine Dicke haben, die mindestens der Norm 80 von ASME B36.10 entspricht.Muffenschweißen und Gewindeflansche werden nicht für den Betrieb über 250 Grad und unter -45 C empfohlen.

Überlappungsflansch –
Die Überlappungsflansche werden mit Stummelenden verwendet, wenn die Rohrleitungen aus teurem Material bestehen. Beispielsweise kann in einem Edelstahlrohrsystem ein Kohlenstoffstahlflansch verwendet werden, da der Flansch nicht mit dem Produkt im Rohr in Kontakt kommt. Die Stutzen werden stumpf mit der Rohrleitung verschweißt und die Flansche werden darüber lose gehalten. Der Innenradius dieser Flansche ist abgeschrägt, um den Radius des Stutzenendes freizugeben. Diese Flansche sind nahezu identisch mit einem Aufsteckflansch, mit Ausnahme eines Radius am Schnittpunkt der Flanschfläche und der Bohrung, um den Flanschabschnitt des Stutzenendes aufzunehmen . Ihre Druckhaltefähigkeit ist, wenn überhaupt, kaum besser als die von Slip-On-Flanschen und die Ermüdungslebensdauer der Baugruppe beträgt nur ein Zehntel der von Weld-Neck-Flanschen. Daher werden diese Flanschverbindungen in Niederdruck- und unkritischen Anwendungen eingesetzt.

Vorschweißflansch –
Vorschweißflansche sind leicht an der langen, konischen Nabe zu erkennen, die allmählich in die Wandstärke eines Rohrs oder Fittings übergeht. Die lange konische Nabe bietet eine wichtige Verstärkung für den Einsatz in verschiedenen Anwendungen mit hohem Druck, Minusgraden und/oder erhöhten Temperaturen. Der durch die Verjüngung bewirkte sanfte Übergang von der Flanschdicke zur Wandstärke des Rohrs oder Fittings ist äußerst vorteilhaft bei wiederholten Biegungen, die durch Leitungsausdehnung oder andere variable Kräfte verursacht werden. Diese Flansche sind so gebohrt, dass sie dem Innendurchmesser des passenden Rohrs oder Fittings entsprechen Es kommt also zu keiner Einschränkung des Produktflusses. Dies verhindert Turbulenzen an der Verbindungsstelle und verringert die Erosion. Außerdem sorgen sie durch die konische Nabe für eine hervorragende Spannungsverteilung. Die Vorschweißflansche werden durch Stumpfschweißen an den Rohren befestigt. Diese werden hauptsächlich für kritische Anwendungen eingesetzt, bei denen alle Schweißverbindungen einer Durchstrahlungsprüfung unterzogen werden müssen. Bei der Spezifikation dieser Flansche sollte zusammen mit der Flanschspezifikation auch die Dicke des Schweißendes angegeben werden.

Blindflansch –
Blindflansche werden ohne Bohrung hergestellt und zum Verschließen der Enden von Rohrleitungen, Ventilen und Druckbehälteröffnungen verwendet. Unter dem Gesichtspunkt des Innendrucks und der Schraubenbelastung sind Blindflansche, insbesondere in den größeren Größen, die am stärksten beanspruchten Flanschtypen. Allerdings handelt es sich bei den meisten dieser Belastungen um Biegebelastungen nahe der Mitte, und da es keinen Standard-Innendurchmesser gibt, eignen sich diese Flansche für Anwendungen mit höherem Druck und Temperatur.

Reduzierflansch –
Die Reduzierflansche werden verwendet, um größere und kleinere Größen ohne Verwendung eines Reduzierstücks zu verbinden. Bei Reduzierflanschen sollte die Dicke des Flansches der des größeren Durchmessers entsprechen. Diese Flansche gibt es normalerweise als Blind-, Aufsteck-, Gewinde- und Vorschweißflansche. Sie sind in allen Druckklassen erhältlich und bieten eine gute Alternative zur Verbindung zweier unterschiedlicher Rohrgrößen. Dieser Flanschtyp sollte nicht verwendet werden, wenn ein abrupter Übergang zu unerwünschten Turbulenzen führen würde, beispielsweise an einer Pumpe.

Integraler Flansch –
Integrale Flansche sind solche, die zusammen mit dem Düsenhals oder der Behälter- oder Rohrwand gegossen, stumpf daran verschweißt oder durch andere Formen des Lichtbogen- oder Gasschweißens befestigt werden, sodass der Flansch und der Düsenhals oder Behälter oder Rohr miteinander verbunden sind Wand gilt als Äquivalent einer integralen Struktur. Bei der Schweißkonstruktion wird der Stutzenhals bzw. die Behälter- oder Rohrwand als Nabe betrachtet. Die Dicke von angegossenen Flanschen und angeschweißten Flanschen unterscheidet sich je nach Größe.

Basierend auf der Verkleidung
Die Flansche können anhand der Flächen auch wie folgt klassifiziert werden:
Raised Face Flansch (RF) –
Der Raised-Face-Flansch ist der am häufigsten in Prozessanlagen eingesetzte Typ und leicht zu identifizieren. Man spricht von einer erhabenen Fläche, da die Dichtungsflächen über die Lochkreisfläche hinausragen. Dieser Flächentyp ermöglicht die Verwendung einer breiten Kombination von Dichtungsdesigns, einschließlich Flachringplattentypen und metallischen Verbundwerkstoffen wie spiralförmig gewickelten und doppelt ummantelten Typen. Der Zweck eines RF-Flansches besteht darin, mehr Druck auf eine kleinere Dichtungsfläche zu konzentrieren und dadurch die Druckhaltefähigkeit der Verbindung zu erhöhen. Bei 150#- und 300#-Flanschen beträgt die erhöhte Fläche 1,6 mm (1/16 Zoll) und ist in der angegebenen Dicke enthalten. Bei höheren Nennleistungen umfasst die Flanschdicke nicht die Dicke der erhöhten Fläche. Die Dicke der erhabenen Oberfläche für höhere Nennwerte beträgt 6,4 mm (1/4 Zoll). Die typische Flanschflächenoberfläche für ASME B16.5 RF-Flansche beträgt 125 bis 250µin Ra (3 bis 6µm Ra).

Flachflansch (FF) –
Der Flat-Face-Flansch hat eine Dichtungsfläche in der gleichen Ebene wie die Lochkreisfläche. Bei Anwendungen mit Flachflanschen handelt es sich häufig um solche, bei denen der Gegenflansch oder die Flanschverbindung aus einem Gussteil besteht. Flansche mit flacher Stirnfläche dürfen niemals mit Flanschen mit erhöhter Stirnfläche verschraubt werden. ASME B31.1 besagt, dass bei der Verbindung von Flachflanschen aus Gusseisen mit Flanschen aus Kohlenstoffstahl die erhabene Fläche am Flansch aus Kohlenstoffstahl entfernt werden muss und dass eine vollflächige Dichtung erforderlich ist. Dadurch soll verhindert werden, dass der dünne, spröde Gusseisenflansch in den Spalt springt, der durch die erhabene Fläche des Kohlenstoffstahlflansches entsteht.

Ringgelenk (RTJ) –
Die Ringgelenkflansche werden typischerweise bei hohem Druck (Klasse 600 und höher) und/oder bei hohen Temperaturen über 800 Grad F (427 Grad) eingesetzt. In ihre Stirnflächen sind Rillen eingeschnitten, in denen Ringdichtungen Platz finden. Die Flansche dichten ab, wenn festgezogene Schrauben die Dichtung zwischen den Flanschen in die Nuten drücken und so die Dichtung verformen, so dass ein enger Kontakt innerhalb der Nuten entsteht und eine Metall-auf-Metall-Dichtung entsteht. Ein RTJ-Flansch kann eine erhabene Fläche mit einer eingearbeiteten Ringnut haben. Diese erhabene Fläche dient nicht als Teil der Dichtungseinrichtung. Bei RTJ-Flanschen, die mit Ringdichtungen abdichten, können die erhöhten Flächen der verbundenen und festgezogenen Flansche einander berühren. In diesem Fall trägt die komprimierte Dichtung keine zusätzliche Belastung über die Schraubenspannung hinaus, Vibrationen und Bewegungen können die Dichtung nicht weiter zerdrücken und die Verbindungsspannung verringern.

Ringdichtungen sind metallische Dichtringe, die für Hochdruck- und Hochtemperaturanwendungen geeignet sind. Ringdichtungen sind so konzipiert, dass sie durch „ersten Linienkontakt“ oder Keilwirkung zwischen dem Gegenflansch und der Dichtung abdichten. Indem durch die Schraubenkraft Druck auf die Dichtungsschnittstelle ausgeübt wird, fließt das „weichere“ Metall der Dichtung in die mikrofeine Struktur des härteren Flanschmaterials und erzeugt eine sehr dichte und effiziente Dichtung. Der am häufigsten verwendete Typ ist StilRRing, der gemäß ASME B16.20 hergestellt wird und mit ASME B16.5-Flanschen der Klassen 150 bis 2500 verwendet wird. Ringverbindungen des Typs „R“ werden sowohl in ovaler als auch in achteckiger Konfiguration hergestellt.
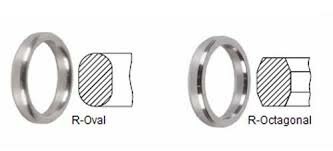
Der achteckige Querschnitt hat eine höhere Dichtwirkung als der ovale und wäre die bevorzugte Dichtung. Die Dichtflächen an den Ringverbindungsnuten müssen eine glatte Oberfläche von 63 Mikrozoll aufweisen und dürfen keine störenden Grate, Werkzeug- oder Rattermarken aufweisen. Sie dichten durch einen anfänglichen Linienkontakt oder eine Keilwirkung ab, wenn die komprimierbaren Kräfte ausgeübt werden. Die Härte des Rings sollte immer geringer sein als die Härte der Flansche.
Weitere Informationen zu Dichtungen finden Sie unter: Einführung in Dichtungen.
Nut und Feder (T/G)–
Auf einer Flanschfläche ist ein erhabener Ring (Zunge) eingearbeitet, während auf der Fläche des Gegenflansches eine passende Vertiefung (Nut) eingearbeitet ist. Die Nut- und Federflächen dieser Flansche müssen aufeinander abgestimmt sein. Nut-Feder-Beläge sind sowohl in großen als auch in kleinen Ausführungen standardisiert. Sie unterscheiden sich von männlichen und weiblichen Dichtungen darin, dass die Innendurchmesser der Nut-Feder-Verbindung nicht in die Flanschbasis hineinragen und so die Dichtung an ihrem Innen- und Außendurchmesser halten. Diese sind häufig auf Pumpendeckeln und Ventilhauben zu finden. Nut-Feder-Verbindungen haben außerdem den Vorteil, dass sie sich selbst ausrichten und als Reservoir für den Klebstoff dienen. Durch die schräge Verbindung bleibt die Belastungsachse in einer Linie mit der Verbindung und erfordert keinen größeren Bearbeitungsvorgang.

Männlich und weiblich (M/F)–
Bei diesem Typ müssen auch die Flansche aufeinander abgestimmt sein. Eine Flanschfläche verfügt über einen Bereich, der über die normale Flanschfläche hinausragt (männlich). Der andere Flansch oder Gegenflansch verfügt über eine passende Vertiefung (weiblich), die in die Stirnfläche eingearbeitet ist. Das weibliche Gesicht ist 3/16-Zoll tief, das männliche Gesicht ist 1/4-Zoll hoch und beide haben eine glatte Oberfläche. Der Außendurchmesser der weiblichen Fläche dient zur Positionierung und Halterung der Dichtung. Auf dem Gehäuse des Wärmetauschers werden häufig kundenspezifische männliche und weibliche Verkleidungen verwendet, um Flansche zu kanalisieren und abzudecken. Das weibliche Gesicht und das männliche Gesicht sind glatt verarbeitet. Der Außendurchmesser der weiblichen Fläche dient zur Positionierung und Halterung der Dichtung.
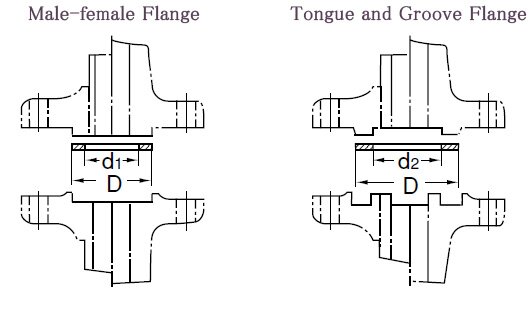
Allgemeine Flanschflächen wie RTJ, T&G und F&M dürfen niemals miteinander verschraubt werden. Der Grund dafür ist, dass die Kontaktflächen nicht übereinstimmen und es keine Dichtung gibt, die auf der einen Seite einen Typ und auf der anderen Seite einen anderen Typ hat.
Basierend auf der Druck-Temperatur-Bewertung
Die Flansche werden auch nach der Druck-Temperatur-Bewertung in ASME B 16.5 wie folgt klassifiziert;
- 150#
- 300#
- 400#
- 600#
- 900#
- 1500#
- 2500#
Druck-Temperatur-Bewertungsdiagramme in der Norm ASME B 16.5 geben den stoßfreien Betriebsüberdruck an, dem der Flansch bei einer bestimmten Temperatur ausgesetzt sein kann. Flansche können unterschiedlichen Drücken und unterschiedlichen Temperaturen standhalten. Mit zunehmender Temperatur nimmt die Druckstufe des Flansches ab. Die angegebenen Druckklassen 150#, 300# usw. sind die Grundwerte und die Flansche können höheren Drücken bei niedrigeren Temperaturen standhalten. ASME B 16.5 gibt die zulässigen Drücke für verschiedene Konstruktionsmaterialien in Abhängigkeit von der Temperatur an. ASME B16.5 empfiehlt die Verwendung von 150#-Flanschen über 400 Grad F (200 Grad). Die Druckklasse oder Bewertung für Flansche wird in Pfund angegeben. Zur Bezeichnung einer Druckklasse werden unterschiedliche Namen verwendet. Zum Beispiel: 150 Lb oder 150 Lbs oder 150# oder Class 150, alle bedeuten dasselbe.
Basierend auf der Gesichtsbeschaffenheit
Es gibt zwei Arten von Endbearbeitungen an den Verkleidungen.
Lagerfinish–
Die am weitesten verbreitete Flanschoberflächenveredelung ist praktisch für alle normalen Betriebsbedingungen geeignet. Unter Druck bettet sich die weiche Fläche einer Dichtung in diese Oberfläche ein, wodurch eine Abdichtung entsteht, und es entsteht ein hohes Maß an Reibung zwischen den Passflächen. Die Endbearbeitung dieser Flansche wird mit einem runden Werkzeug mit einem Radius von 1,6 mm und einer Vorschubgeschwindigkeit von 0,8 mm pro Umdrehung bis zu 12 Zoll erzeugt. Bei den Größen 14 Zoll und größer erfolgt die Endbearbeitung mit einem 3,2-mm-Rundwerkzeug bei einem Vorschub von 1,2 mm pro Umdrehung.
Glatter Flansch–
Dieses Finish weist keine optisch erkennbaren Werkzeugmarkierungen auf. Diese Oberflächenbehandlungen werden typischerweise für Dichtungen mit Metalloberflächen wie Doppelmanteldichtungen, Flachstahldichtungen und Wellblechdichtungen verwendet. Die glatten Oberflächen passen zusammen, um eine Dichtung zu erzeugen, und hängen von der Ebenheit der gegenüberliegenden Flächen ab, um eine Dichtung zu bewirken. Dies wird typischerweise dadurch erreicht, dass die Kontaktfläche der Dichtung durch eine kontinuierliche (manchmal auch als phonografische) Spiralnut gebildet wird, die von einem runden Werkzeug mit einem Radius von {{0}},8 mm und einer Vorschubgeschwindigkeit von {{5} erzeugt wird. },3 mm pro Umdrehung mit einer Tiefe von 0,05 mm. Dies führt zu einer Rauheit zwischen Ra 3,2 und 6,3 Mikrometern (125 – 250 Mikrozoll).
Gezahntes Finish–
Hierbei handelt es sich ebenfalls um eine durchgehende oder phonografische Spiralrille, die sich jedoch von der Standardausführung dadurch unterscheidet, dass die Rille normalerweise mit einem 90--Grad-Werkzeug erzeugt wird, das eine „V“-Geometrie mit einer 45-Grad-Winkelverzahnung erzeugt. Die auf der Verkleidung vorgesehenen Zacken können konzentrisch oder spiralförmig (phonografisch) sein. Konzentrische Verzahnungen sind für die Oberflächenbearbeitung erforderlich, wenn die transportierte Flüssigkeit eine sehr geringe Dichte hat und einen Leckageweg durch den Hohlraum finden kann. Die Verzahnung wird durch die Zahl angegeben, die der arithmetischen durchschnittlichen Rauheitshöhe (AARH) entspricht. Dabei handelt es sich um das arithmetische Mittel der Absolutwerte der gemessenen Profilhöhenabweichungen innerhalb der Probenahmestrecke, gemessen von der grafischen Mittellinie.
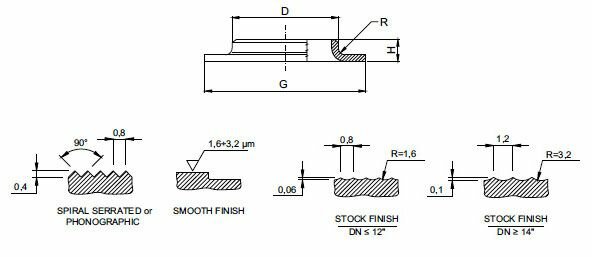
Die Flansche mit glatter Oberfläche werden angegeben, wenn Metalldichtungen spezifiziert werden, und die Flansche mit gezahnter Oberfläche werden bereitgestellt, wenn eine nichtmetallische Dichtung bereitgestellt wird.
Basierend auf dem Konstruktionsmaterial
Die Flansche werden normalerweise geschmiedet, außer in sehr wenigen Fällen, in denen sie aus Platten hergestellt werden. Wenn für die Fertigung Bleche verwendet werden, sollten diese von schweißbarer Qualität sein. ASME B16.5 erlaubt nur die Herstellung von Reduzierflanschen und Blindflanschen aus Blech. Die üblicherweise verwendeten Baumaterialien sind folgende:
- ASTM A105 – Geschmiedeter Kohlenstoffstahl
- ASTM A181 – Geschmiedeter Kohlenstoffstahl für allgemeine Zwecke
- ASTM A182 – Geschmiedeter legierter Stahl und Edelstahl
- ASTM A350 – Geschmiedeter legierter Stahl für den Einsatz bei niedrigen Temperaturen


