


ASTM A403 Edelstahl-Rohrverschraubungen
Eine Nachricht hinterlassen
ASTM A403 Edelstahl-Rohrverschraubungen
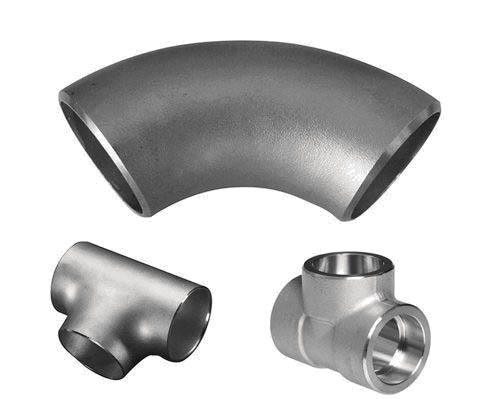
ASTM A403 Edelstahl-Rohrverbindungsstücke bezieht sich auf das Material geschmiedeter und gewalzter austenitischer Edelstahl-Verbindungsstücke für Druckrohre. Gängige Qualitäten sind WP304/L, WP316/L. Sie können in vielen Bereichen wie der Maschinenbauindustrie, Energieumwandlungsanlagen usw. eingesetzt werden.
ASTM A403 Standardumfang
Die Norm umfasst mehrere Sorten austenitischer Edelstahllegierungen und verwendet das Präfix WP oder CR zur Kennzeichnung der Stahlsorte, abhängig von den geltenden ASTM- oder MSS-Größen- und Nenndrucknormen.
ASTM A403 ist für Rohrverbindungsstücke aus geschmiedetem Stahl konzipiert. Gussrohrverbindungsstücke sind nicht geeignet. (Diese Norm umfasst Gussteile aus austenitischem Edelstahl, A351/A351M, A743/A743M und A744/A744M.)
Rohrverschraubungen aus Edelstahl der Güteklasse WP
Das Material wird in dieser Norm als WP-Qualität bezeichnet, und für jeden Edelstahl der WP-Qualität sind mehrere Kategorien von Rohrverbindungsstücken enthalten, um anzuzeigen, dass eine nahtlose oder geschweißte Struktur verwendet wird. Klassenbezeichnungen werden auch verwendet, um Methoden der zerstörungsfreien Prüfung und den Umfang der zerstörungsfreien Prüfung (NDE) anzugeben.
Beschreibungseinheiten
Dieser Standard und die anwendbaren Materialstandards werden sowohl in Zoll-{0}}Pfund-Einheiten als auch in SI-Einheiten beschrieben. Sofern jedoch in der Bestellung nicht die Standardnummer „M“ (SI-Einheit) angegeben ist, wird das Material in Zoll-{2}}Pfund-Einheiten geliefert.
Werte, die entweder in Zoll-Pfund oder SI-Einheiten ausgedrückt werden, sollten als Standardwerte betrachtet werden. Im Text werden SI-Einheiten in Klammern angegeben. Da die Werte in den beiden Einheitensystemen wahrscheinlich nicht genau gleich sind, ist es notwendig, zwei Einheitensysteme unabhängig voneinander zu übernehmen. Eine Vermischung würde zu einer Inkonsistenz mit diesem Standard führen.
Bezogene Standards für ASTM A403 SS-Rohrverbindungsstücke
• ASTM A351/A351M: Guss, austenitisch, für Druck-Enthaltende Teilespezifikationen
• ASTM A743/A743M: Spezifikationen für Guss, Inron-Chrom, Eisen-Chrom-Nickel, korrosionsbeständig für allgemeine Anwendungen
• ASTM A744/A744M: Für andere Serverdienste als A743M (für das gleiche Material)
• ASTM A751: Testmethoden, -praktiken und -terminologie für die chemische Analyse von Stahlprodukten.
• ASTM A960/A960M: Spezifikationen für allgemeine Anforderungen an Rohrverbindungsstücke aus Schmiedestahl.
• E112: Testmethoden zur Bestimmung der durchschnittlichen Korngröße
• E165: Praxis zur Prüfung des Flüssigkeitseindringvermögens für die allgemeine Industrie
• ASME B16.9: Fabrikgefertigte Stumpfschweißverbindungen aus Schmiedestahl
• ASME B16.11: Beschläge aus geschmiedetem Stahl, Muffenschweißung und Gewinde
• MSS SP-25: Standardmarkierungssystem für Ventile, Fittings, Flansche und Anschlüsse
• MSS SP-43: Standardpraxis für leichte Edelstahl-Stumpfschweißverbindungen
• MSS SP-79: Reduziereinsätze zum Muffenschweißen
• MSS SP-95: Gestauchte Nippel und Bull Plugs
• MSS SP-97 Integral verstärkte geschmiedete Abzweig-Auslassanschlüsse mit Muffenschweißung und Gewinde
• AWS-Standard von A 5.4, A 5.9, A 5.11, A 5.14.
Unser Lieferprogramm
Spezifikation: ASTM A403
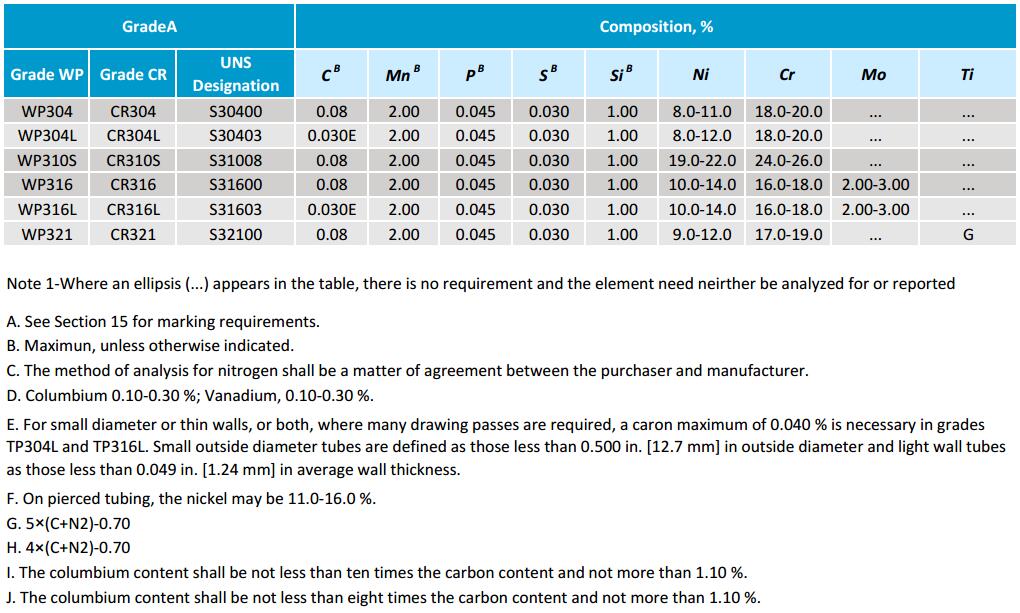
Sorten: WP304, WP304L, WP310S, WP316, WP316L usw.
Typen: nahtlos oder geschweißt
Abmessungsbereich: 1/2" NB bis 48" NB
Wandstärkenbereich: Schedule 10s, Schedule 40s, Schedule 80s
Im A403-Standard abgedeckte Fittingtypen

Ellbogen

T-Stück

Kappe

Reduzierer

Kupplung

Nippel
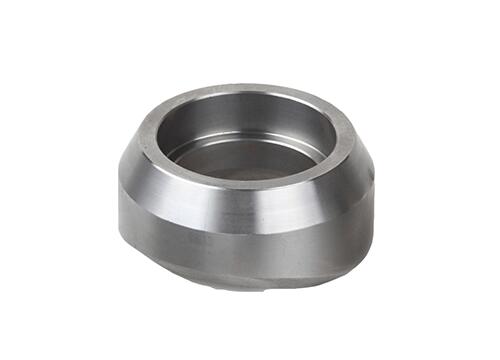
Olets
Material
Als Material für die Rohrverbindungsstücke werden die in der Tabelle der chemischen Zusammensetzung angegebenen Schmiedestücke, Stangen, Platten, nahtlosen oder geschweißten Rohrprodukte verwendet.
Schmelzen
Stahl sollte mit einer der folgenden Methoden geschmolzen werden:
A. Elektroofen (mit separater und optionaler Raffinierung)
B. Vakuumofen
C. Eines der ersteren, gefolgt von Vakuumumschmelzen oder Elektroschlacke--Umschmelzen der abschmelzenden Elektrode
D. Bei Sekundärschmelzen bezieht sich die Ofennummer auf alle mit einer Schmelzofennummer umgeschmolzenen Stahlbarren.
Herstellung
Bildung
Der Schmiede- oder Umformvorgang kann durch Hammerschmieden, Pressschmieden, Perforieren, Strangpressen, Stauchen, Walzen, Biegen, Schweißen oder Bearbeiten oder durch zwei oder mehr Verfahren gleichzeitig durchgeführt werden. Durch den Umformprozess soll sichergestellt werden, dass keine schädlichen Defekte an den Rohrverbindungsstücken entstehen.
Wärmebehandlung
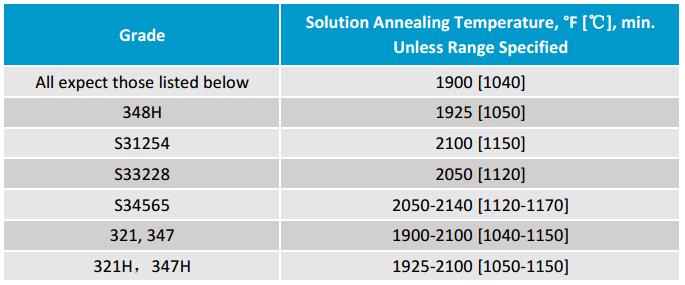
Für H-Stahl ist zum Lösungsglühen eine separate Lösungsglühbehandlung erforderlich. Alle Rohrverbindungsstücke sollten in wärmebehandeltem Zustand geliefert werden. Alle Schweißarbeiten sollten vor der Wärmebehandlung durchgeführt werden. Fittings, die direkt aus lösungsgeglühten Schmiedestücken und Stangenmaterial gefertigt wurden, müssen nicht erneut geglüht werden.
Chemische Zusammensetzung
Die chemische Zusammensetzung jedes Guss- oder Ofenstahls muss bestimmt werden und den Anforderungen an die chemische Zusammensetzung für jede in der Tabelle der chemischen Zusammensetzung aufgeführte Materialsorte entsprechen.
Zugeigenschaften
Die Zugeigenschaften der Rohrverbindungsmaterialien müssen den Anforderungen an die Zugeigenschaften entsprechen. Tests und Berichte müssen gemäß den A370-Methoden und -Definitionen durchgeführt werden.
Für Zugversuche sollten Längs- oder Querschnittproben akzeptabel sein. Obwohl in der Tabelle mit den Zugeigenschaften die Dehnungsanforderungen für die Längs- und Querproben angegeben sind, ist nicht beabsichtigt, dass sie gleichzeitig anwendbar ist. Vielmehr sollen nur die entsprechenden Dehnungsanforderungen für Proben, die in der Richtung anwendbar sind, angemessen sein.
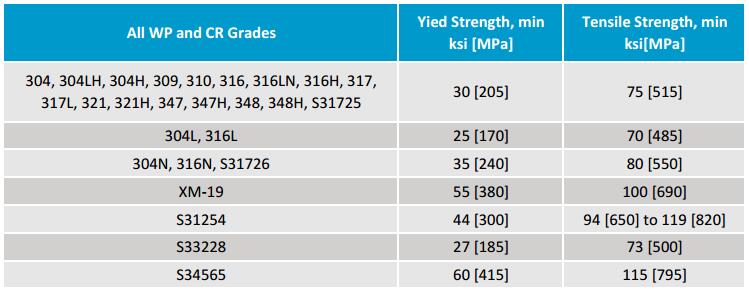
Im Zugversuchsbericht des Ausgangsmaterials muss Folgendes vermerkt werden:
• Der Ausgangsmaterialbericht muss nachweisen, dass die Eigenschaften des Rohrverbindungsmaterials den Anforderungen dieser Norm entsprechen, vorausgesetzt, dass die Wärmebehandlung des Ausgangsmaterials mit der des Rohrverbindungsmaterials identisch ist.
• Wenn das Ausgangsmaterial nicht getestet wurde oder wenn die Wärmebehandlung des Ausgangsmaterials von der der Rohrverbindungsstücke abweicht, muss der Rohrverbindungshersteller mindestens einen Zugversuch pro Ofenstahl mit dem Material der fertigen Rohrverbindungsstücke durchführen und der Wärmebehandlungszustand muss derselbe sein wie bei den dargestellten Rohrverbindungsstücken.
Oberflächenbeschaffenheit
Nach dieser Norm gelieferte Rohrverbindungsstücke müssen einer Sichtprüfung unterzogen werden. Die Tiefe einer typischen Oberflächendiskontinuität sollte gemessen werden.
• Oberflächenrisse (Fischschuppen), die tiefer als 0,4 mm (1/64 Zoll) sind, sollten entfernt werden.
• Mechanische Mängel, die tiefer als 1,6 mm (1/16 Zoll) sind, sollten entfernt werden.
• Mit Ausnahme der beiden oben genannten Punkte dürfen die Rohrverbindungsstücke keine Oberflächenunterbrechungen aufweisen, die tiefer als 5 % der angegebenen Nennwandstärke sind, und sie müssen über eine gut bearbeitete Oberfläche verfügen.
Reparatur durch Schweißzulage
• Wenn die Defekttiefe 33 1/3 % der Nennwandstärke überschreitet oder die Defektfläche 10 % der Oberfläche des Rohrverbindungsstücks überschreitet, ist eine Schweißnahtreparatur unter keinen Umständen zulässig.
• Unzulässige Mängel sollten durch mechanische Mittel oder durch thermische Schneid- oder Fugenhobelverfahren entfernt werden.
• Rohrverbindungsstücke müssen frei von Zunder sein und passiviert sein.


